Artykuł sponsorowany
Dlaczego parametry frezowania CNC zmieniają tolerancję i chropowatość detalu w produkcji przemysłowej
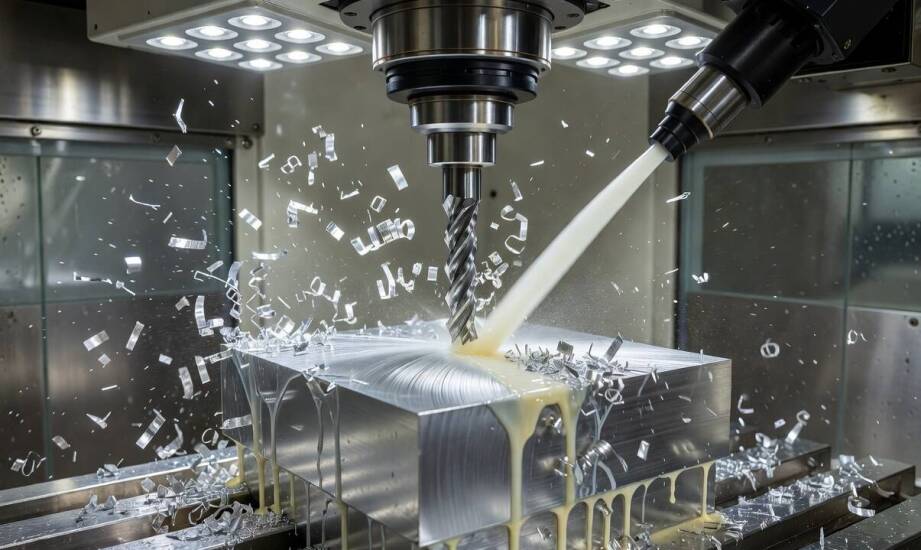
Ten sam program sterujący może prowadzić do skrajnie różnych wyników wymiarowych i chropowatości powierzchni detalu, zależnie od układu obróbki na konkretnej maszynie. Różnice pojawiają się nawet przy identycznych kodach numerycznych, gdy zmienia się sztywność mocowania, baza narzędziowa czy materiał z innej partii hutniczej. Zjawisko to pokazuje, że kod CAM stanowi jedynie punkt wyjścia dla operatora. Parametry technologiczne wymagają weryfikacji i kalibracji przy każdym nowym zleceniu, aby utrzymać założone tolerancje na całej serii. Pominięcie tego etapu skutkuje odrzuceniem detalu podczas kontroli jakości, zwłaszcza w projektach o rygorystycznych wymogach technicznych.
Wpływ parametrów obróbki na obciążenie i stabilność
Prędkość skrawania, posuw na ząb oraz głębokość przejścia wpływają bezpośrednio na siły działające na wrzeciono. Zwiększenie posuwu zauważalnie podnosi chropowatość powierzchni, co może dyskwalifikować detal pod kątem pasowania kształtowego. Zmniejszenie tej wartości pozwala uzyskać gładsze wykończenie i ułatwia utrzymanie reżimu wymiarowego. Głębokość skrawania decyduje z kolei o obciążeniu samej krawędzi tnącej. Agresywne zagłębianie frezu prowokuje wibracje, które natychmiast odwzorowują się na obrabianej ścianie w postaci falistości. Prędkość skrawania rzutuje natomiast na temperaturę w strefie cięcia. Przegrzanie ostrza przyspiesza jego zużycie, co przy dłuższych cyklach nieuchronnie prowadzi do utraty wymiaru bazowego.
Ograniczenie drgań i lokalnych odchyłek zależy od fizycznej sztywności całego układu. Krótki wysięg narzędzia z oprawki drastycznie minimalizuje amplitudę drgań. Każdy milimetr wysunięcia frezu potęguje siły zginające, zaburzając docelową geometrię wyrobu. Sztywne mocowanie surowca zapobiega jego mikroprzemieszczeniom podczas bezpośredniego kontaktu z ostrzem. Znaczenie ma także geometria samego frezu. Narzędzia o zoptymalizowanym kącie natarcia rozkładają siły skrawania bardziej równomiernie, co zdejmuje nadmierne obciążenie z maszyny i zapobiega powstawaniu trudnych do usunięcia zadziorów.
Rola strategii ścieżki i weryfikacji pierwszych sztuk
Ostateczna struktura powierzchni zależy w dużej mierze od obranej strategii prowadzenia narzędzia. Podział operacji na obróbkę zgrubną i wykańczającą pozwala usunąć naddatek materiału bez wprowadzania naprężeń w detalu. Pozostawienie minimalnej grubości wióra na ostatnie przejście ułatwia osiągnięcie założonej gładkości profilu. Nowoczesne ścieżki trochoidalne utrzymują stały kąt opasania narzędzia, co zmniejsza skoki obciążenia i gwarantuje stabilniejsze warunki pracy. Odpowiednio zaprogramowane frezowanie cnc z użyciem prawidłowej strategii wykańczającej ułatwia utrzymanie powtarzalności wymaganej przez dokumentację.
Nawet najlepiej przygotowany kod wymaga fizycznej weryfikacji na obrabiarce. Pomiar pierwszych sztuk schodzących z linii często ujawnia potrzebę korekty technologicznej. Zamiast przebudowywać model w biurze konstrukcyjnym, technolog modyfikuje posuw, kompensację promienia lub bazę. Kontrola kluczowych tolerancji na etapie testowym chroni przed wyprodukowaniem wadliwej partii towaru. Szybka kalibracja skraca czas wdrożenia i ogranicza straty materiałowe w narzędziowni.
Zastosowanie w przemyśle i kompromis technologiczny
Wymagania stawiane przed elementami wykorzystywanymi w energetyce czy transporcie skupiają się na niezawodności zamiennej. Komponenty pracujące pod zmiennymi obciążeniami nie tolerują odchyłek kształtu. Niekontrolowana zmiana parametrów skrawania w trakcie produkcji serii grozi brakiem spasowania współpracujących zespołów mechanicznych. Stabilność procesu obróbki ma krytyczne znaczenie dla bezpieczeństwa działania końcowych urządzeń i maszyn infrastrukturalnych.
Ustalenie optymalnych wartości to zawsze kompromis pomiędzy tempem usuwania materiału, jakością powierzchni a żywotnością narzędzi. Decyzje te uwzględniają kinematykę obrabiarki, twardość stopu i środowisko pracy danego komponentu. Ten sam projekt detalu zachowa się inaczej na innej maszynie lub przy zmienionym chłodziwie, co wymaga od operatora dużej wiedzy o specyfice skrawania.
Przemysłowe realizacje opierają się na rygorystycznym nadzorze nad całym procesem. Spółka CFT Precyzja realizuje operacje frezowania oraz szlifowania powierzchni dla klientów z sektora energetycznego, transportowego i infrastrukturalnego. Ponad dwudziestoletnia praktyka firmy w zakresie obróbki metali pozwala na sprawny dobór cykli technologicznych, które stabilizują produkcję najbardziej odpowiedzialnych komponentów.
Kategorie artykułów
Polecane artykuły

Organizacja eventów sportowych jako sposób na integrację zespołu
Wydarzenia sportowe zyskują na popularności jako metoda integracji zespołów w firmach. Wprowadzenie aktywności fizycznych do życia zawodowego sprzyja budowaniu relacji, poprawia komunikację oraz zwiększa motywację pracowników. Organizacja eventów firmowych w Łodzi przynosi wiele korzyści, takich jak

Jak wybrać idealną długą sukienkę na różne okazje?
Długie sukienki to nieodłączny element kobiecej garderoby, który sprawdza się na wielu uroczystościach. Wybór odpowiedniej kreacji może być jednak trudny, zwłaszcza gdy chcemy wyglądać elegancko, a jednocześnie czuć się swobodnie. W tym artykule znajdziesz kilka wskazówek, które pomogą Ci wybrać ide